

Please Choose Your Language
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 03.06.2026 Herkunft: Website


Beim maschinellen Sehen kann Software nicht analysieren, was die Kamera nicht klar sehen kann. Die Wahl der falschen Beleuchtungsgeometrie garantiert unabhängig von der Kameraauflösung hohe Fehlausschleusraten. Bei der Entscheidung zwischen einem gerichteten Strahl und einem koaxialen Array geht es im Wesentlichen um die Kontrolle des Kontrasts, die Verwaltung von Schatten und die Anpassung an die physischen Einschränkungen der Inspektionsstation. Ein schlecht beleuchtetes Ziel zwingt Algorithmen zum Raten und verwandelt einen hochleistungsfähigen Sensor in einen Engpass. In diesem Leitfaden werden die strukturellen, optischen und betrieblichen Unterschiede zwischen diesen beiden grundlegenden Beleuchtungsprofilen erläutert. Wir werden untersuchen, wie bestimmte Zieltopologien auf unterschiedliche Lichtwinkel und Geometrien reagieren. Sie erfahren, wie Sie Arbeitsabstand, Spiegelung und Montageanforderungen bewerten, um Integratoren bei der Spezifikation der genauen Hardware für ihre Inspektionsumgebung zu unterstützen. Durch die strikte Abstimmung der Hardware auf die Anwendung können Ingenieure hochbelastbare Systeme bauen. Dies gewährleistet eine langfristige Betriebsstabilität in der aktiven Fabrikhalle.
Spotlichter liefern eine hochintensive, örtliche Beleuchtung, die sich ideal für große Arbeitsabstände und die Merkmalsextraktion durch gezielten Schattenwurf eignet.
Ringlichter sorgen für eine gleichmäßige 360-Grad-Beleuchtung direkt auf der optischen Achse und verhindern so Schatten auf flachen oder matten Oberflächen.
Die optimale Wahl hängt von einer strengen Bewertung der Spiegelung (Reflexionsvermögen) des Ziels, des erforderlichen Arbeitsabstands (WD) und des verfügbaren Montagespielraums ab.
Prototyping mit unterschiedlichen Lichtgeometrien bleibt die einzige nachweisbare Methode, um die Systemzuverlässigkeit und die Einhaltung von Prüftoleranzen zu gewährleisten.
Schlechte Beleuchtung beeinträchtigt direkt die Inspektionsausbeute. Hersteller verlassen sich auf automatisierte Bildverarbeitungssysteme, um eine hohe Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) aufrechtzuerhalten. Wenn eine Inspektionsstation aufgrund schlechter Bilder ins Stocken gerät, verlangsamen sich die Produktionslinien. Die Maximierung des Signal-Rausch-Verhältnisses auf Hardwareebene erweist sich als wesentlich skalierbarer. Eine umfangreiche softwareseitige Bildverarbeitung verbraucht lebenswichtige Rechenleistung. Es führt zu unnötiger Latenz in Hochgeschwindigkeitsumgebungen. Auch Deep-Learning-Algorithmen haben Schwierigkeiten, verlorene Kantendaten genau zu rekonstruieren. Die Hardware-Beleuchtung fängt den Kontrast von Anfang an perfekt ein.
Wir sehen mehrere häufige Fehlermodi in schlecht beleuchteten Umgebungen. Die stimmungsvolle Deckenbeleuchtung überdeckt schwache Inspektionsbeleuchtung problemlos. Falsche Lichtwinkel führen zu starker Lichthofbildung oder blendender Blendung auf Metallteilen. Diese Blendung wirkt als Sichtbarriere. Es maskiert kritische mikroskopische Defekte wie feine Kratzer oder fehlende Schraubengewinde. Die Erkennung verlorener Kanten tritt häufig auf, wenn Hintergrund- und Vordergrundkontrast miteinander verschmelzen. Das Richtige auswählen Machine Vision Light verhindert diese kostspieligen nachgelagerten Softwareausfälle. Ingenieure müssen die Beleuchtung als die wahre Grundlage des gesamten Vision Stacks betrachten.
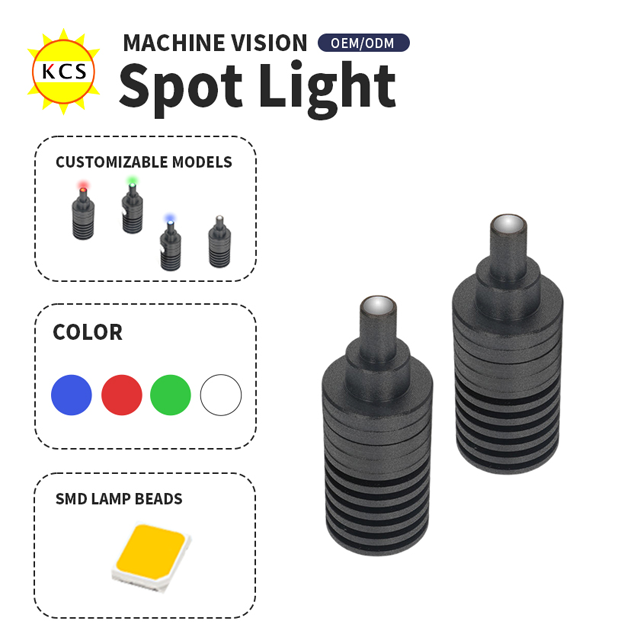
Strukturell dienen diese Einheiten als konzentrierte, stark gerichtete Emitter. Sie funktionieren oft ähnlich wie a kollimiertes Punktlicht in Kombination mit spezieller interner Optik. Integratoren entwerfen sie so, dass sie aus einem versetzten Winkel ein genau gezieltes Sichtfeld (Field of View, FOV) überfluten.
Ein Der industrielle LED-Spotlight für Vision bietet eine enorme optische Durchdringungskraft. Es hält problemlos hohe Lux-Werte bei größeren Arbeitsabständen aufrecht. Diffuses Umgebungslicht nimmt im physischen Raum normalerweise schnell ab. Eine stark gerichtete Quelle drückt Photonen tief in die Zielinspektionszone.
Der Schattenwurf stellt einen weiteren enormen Integrationsvorteil dar. Durch starkes Abwinkeln des Emitters erzeugen Ingenieure gezielt gerichtete Schatten. Dunkelfeld-Beleuchtungstechniken heben topografische Defekte perfekt hervor. Kleinere Oberflächenkratzer, erhabene metallische Prägungen und subtile physikalische Tiefenveränderungen treten plötzlich vor dunklem Hintergrund hervor. Die räumliche Flexibilität trägt erheblich zu ihrer industriellen Attraktivität bei. Sie können sie gut außerhalb des unmittelbaren physischen Bereichs der Kamera montieren. Dadurch bleibt der Raum direkt über dem Produktionsband vollständig frei von sperrigen Geräten.
Sie weisen jedoch inhärente strukturelle Einschränkungen auf. Bei glänzenden oder hochglänzenden Oberflächen besteht ein enormes Risiko der Bildung harter „Hotspots“. Konzentrierte schmale Strahlen reflektieren aggressiv von polierten Metallen. Darüber hinaus erfordern sie ein äußerst präzises Zielen bei der Installation. Sie müssen robuste mechanische Befestigungen verwenden. Dadurch wird sichergestellt, dass der schmale Strahl trotz starker Maschinenvibrationen stets auf den exakten Mikrozielbereich fokussiert bleibt.
Ringeinheiten bestehen aus dicht gepackten kreisförmigen LED-Anordnungen. Hersteller montieren diese kreisförmigen Anordnungen koaxial um das Objektivgehäuse der Kamera. Sie liefern Photonen aus allen Azimutwinkeln gleichzeitig nach innen.
Als ihre primäre optische Stärke sticht die Schattenausrottung hervor. Die omnidirektionale Lichtabgabe glättet komplexe Texturen vollständig. Es eliminiert effektiv scharfe Richtungsschatten im gesamten Sichtfeld. Sie erhalten eine perfekt gleichmäßige Ausleuchtung flacher Objekte.
Die einfache Integration beschleunigt den physischen Bereitstellungsprozess erheblich. Viele Standardmodelle werden direkt am Außengewinde des Kameraobjektivs montiert. Dadurch wird der räumliche Platzbedarf direkt über der Inspektionslinie effektiv minimiert. In Kombination mit einem mattierten Diffusor können sie nicht reflektierende Oberflächen auf wunderbare Weise inspizieren. Matte Kunststoffe, Papieretiketten und dicht bestückte Leiterplatten (PCBs) leuchten mit perfekter Gleichmäßigkeit.
Trotz dieser bemerkenswerten Vorteile haben Ringeinheiten auf anspruchsvollen Topografien große Probleme. Sie sind nach wie vor sehr anfällig für starke spiegelnde optische Reflexionen. Glänzende, gebogene oder polierte Metallteile reflektieren das kreisförmige Array direkt zurück in das Kameraobjektiv. Dadurch entsteht sofort ein blendend weißes Ringartefakt auf dem digitalen Bild. Darüber hinaus bleibt ihr effektiver Arbeitsabstand im Vergleich zu stark gerichteten Punktquellen relativ kurz. Sie können sie nicht in großer Entfernung montieren, ohne die kritische Intensität zu verlieren.
Der Arbeitsabstand verändert drastisch das Verhalten jeder Beleuchtung im physischen Raum. Als allgemeine Faustregel für die Integration gilt: a Das Spotlicht lässt sich hervorragend für extrem lange WDs und enge FOVs skalieren. Hochwertige fokussierte Optik verhindert unerwünschte Strahlausbreitung über große physikalische Lücken. Umgekehrt verlieren Ringarrays exponentiell an Gleichmäßigkeit, wenn man sie nach hinten zieht. Die Physik des umgekehrten Quadratgesetzes verringert ihre diffuse Intensität über der Luft schnell.
Die physikalische Geometrie des geprüften Teils bestimmt das Lichtreflexionsverhalten. Wir nennen diese wichtige Bewertung den Blendungstest. Flache, völlig matte Oberflächen vertragen Überkopf-Ringtopologien hervorragend. Hochreflektierende Bauteile erfordern jedoch einen grundlegend anderen optischen Ansatz. Gebogene Metallzylinder und glänzende Kugellager wirken genau wie konvexe Spiegel. Sie reflektieren die präzise geometrische Form Ihrer Lichtquelle direkt in den Sensor. Um diese komplexen Teile ordnungsgemäß zu prüfen, benötigen Sie steil abgewinkelte Strahlen oder eine spezielle Off-Axis-Beleuchtung mit geringem Winkel. Gerichtete Dunkelfeldtechniken verdrängen die blendende Blendung sicher vom CMOS-Sensor.
Strenge Platzbeschränkungen zwingen einen Automatisierungsingenieur oft dazu, bei der Konstruktion mitzuhelfen. Für dynamisch geführte Anwendungen müssen Sie das Gesamtnutzlastgewicht auf dem Roboterarm bewerten. Die Strukturmontage mit festen Stationen bietet etwas mehr Flexibilität. Koaxiale Rundleuchten sparen erheblich seitlichen Platz in engen Maschinengehäusen. Sie schmiegen sich eng an das Kameragehäuse und bilden ein einziges kompaktes zylindrisches Profil. Versetzte Richtstrahlen erfordern sperrige externe Montagehalterungen. Sie verbrauchen äußerst wertvolles seitliches Volumen innerhalb des primären Maschinengehäuses.
Eine ordnungsgemäße Systemintegration geht weit über die einfache optische Theorie hinaus. Wenn sie ignoriert werden, verschlechtern raue physische Umgebungsfaktoren schnell die Beleuchtungsleistung.
Das Wärmemanagement wirkt sich direkt auf die gesamte LED-Lebensdauer und die Farbkonsistenz aus. Die hohe Lichtleistung erzeugt eine erhebliche innere Wärme. Dies gilt insbesondere für Geräte im Dauerbetrieb. Unkontrollierte thermische Belastungen führen zu einer schnellen Verschlechterung der LED-Komponenten. Mikrospektrumverschiebungen und allmähliche Intensitätsabfälle ruinieren über Monate hinweg Ihre digitale Inspektionsbasislinie. Bewerten Sie immer gründlich, ob Ihr spezifisches Setup einen aktiven externen Kühlkörper oder passive thermische Montageblöcke erfordert.
Strobing bietet eine brillante optische Möglichkeit, Bewegungen in Hochgeschwindigkeitsfertigungslinien einzufrieren. Das Übersteuern einer Bildverarbeitungsquelle im gepulsten Strobe-Modus führt zu unglaublich intensiven kurzen Ausbrüchen. Allerdings muss die Hardware-Controller-Synchronisierung einwandfrei funktionieren. Ihr externer Beleuchtungsauslöser muss perfekt zum internen Belichtungsfenster der Kamera passen. Zeitverzögerungen im Mikrosekundenbereich führen zu dunklen Bildern, unscharfen Kanten und sofortigem Fehlauswurf.
Bracket Creep führt zu stillen, fortschreitenden Ausfällen in stabilen Systemen. Starke Vibrationen in schweren Produktionsböden lösen schlecht befestigte Metallhalterungen. Versetzt lokalisierte Punktquellen sind nach wie vor sehr anfällig für physikalische Drift. Eine geringfügige Winkelverschiebung zerstört das etablierte Kontrastprofil vollständig. Starr linsenmontierte runde Einheiten leiden aufgrund ihres niedrigen Schwerpunkts weitaus weniger unter dieser schwerwiegenden Vibrationsanfälligkeit.
Sie benötigen eine strenge, strukturierte Methode, um zwischen diesen beiden Kerntechnologien richtig zu wählen. Nutzen Sie die folgende Hardware-Entscheidungsmatrix, um Ihre ersten Optionen schnell einzugrenzen.
Ziel- und Umgebungsanforderung |
Optimale Hardware-Auswahl |
Primärer technischer Grund |
|---|---|---|
Flaches oder mattes Oberflächenprofil |
Ringlicht |
Sorgt für eine perfekt gleichmäßige, schattenfreie Ausleuchtung des gesamten Ziels. |
Extrem großer Arbeitsabstand (WD) |
Spotquelle |
Konzentrierte Richtoptik sorgt für hohe Luxwerte über große Entfernungen. |
Tiefenextraktion (Prägungen oder Kratzer) |
Spotquelle |
Die abgewinkelte Montage wirft bewusst deutliche Schatten für den Kantenkontrast. |
Streng begrenzter seitlicher Maschinenraum |
Ringlicht |
Wird direkt am Objektiv montiert, sodass der Platzbedarf gering bleibt. |
Stark reflektierende gebogene Metallobjekte |
Punktquelle (außerhalb der Achse) |
Leitet starke Spiegelreflexionen vom Kameraobjektiv weg. |
Die Überprüfung dieser einfachen Matrix dient nur als allererster Schritt. Sie müssen schnell in die physische Proof-of-Concept-Phase übergehen. Integratoren sollten immer intensiv Evaluierungseinheiten von optischen Anbietern anfordern. Testen Sie sie gründlich anhand echter Produktionsmuster direkt auf Ihrem Labortisch. Testen Sie sowohl absolute Pass- als auch extreme Fail-Edge-Fälle. Hardware-Prototyping erweist sich als die einzige wirklich überprüfbare Möglichkeit, Ihr endgültiges Setup zu validieren, bevor die Stückliste (BOM) festgelegt wird.
Zu den üblichen fortgeschrittenen Integrationsschritten gehören:
Definieren des absolut maximal zulässigen physischen Arbeitsabstands.
Identifizieren des kleinsten Mikrometerfehlers, den die Digitalkamera erkennen muss.
Testen mehrerer steiler Einfallswinkel, um den Hintergrundkontrast aggressiv zu maximieren.
Dokumentation der genauen Belichtungszeiten im Mikrosekundenbereich, die zum Einfrieren der Förderbandbewegung erforderlich sind.
Simulation der ungünstigsten Umgebungsbeleuchtung in der Fabrikhalle, um eine robuste optische Isolierung zu gewährleisten.
Weder der lokalisierte Richtstrahl noch der Koaxialring erweisen sich als allgemein überlegen. Ihre endgültige Wirksamkeit bleibt strikt an die physikalische Geometrie und das Oberflächenreflexionsvermögen des Inspektionsobjekts gebunden. Die Wahl der Hardware-Beleuchtung bestimmt maßgeblich den Erfolg Ihrer Downstream-Software. Erfolgreiche industrielle Bildverarbeitungsanwendungen basieren ausschließlich auf strengen empirischen Tests. Sie können sich absolut nicht ausschließlich auf grundlegende Datenblattannahmen verlassen. Reale physische Teile verhalten sich unter intensiver künstlicher Beleuchtung unvorhersehbar. Wir empfehlen dringend, heute klare, umsetzbare Schritte zu unternehmen. Fordern Sie bei Ihrem vertrauenswürdigen Lieferanten ein Evaluierungskit für die physische Beleuchtung an. Senden Sie ein komplexes Musterteil für einen speziellen Labortest. Wenden Sie sich direkt an einen erfahrenen Optikingenieur, um Ihren spezifischen Anwendungsfall genau zu validieren. Durch die Sicherstellung der genau richtigen Hardware-Geometrie werden Fehlausschüsse dauerhaft vermieden und Ihre automatisierten Prüflinien nachhaltig stabilisiert.
A: Ja, aber nur in Kombination mit bestimmten optischen Gläsern. Standard-Richtstrahler divergieren natürlich mit der Entfernung. Um den Strahl wirklich zu kollimieren, müssen Sie Präzisionsoptiken verwenden, die die Lichtstrahlen parallel ausrichten. Diese Konfiguration verhindert eine Strahlstreuung und sorgt so für eine intensive, fokussierte Beleuchtung über extrem große Arbeitsabstände.
A: Die Integration von Kreuzpolarisatoren ist die wirksamste Sofortlösung. Legen Sie eine Polarisationsfolie direkt über die LEDs und einen entsprechenden optischen Filter auf das Kameraobjektiv. Wenn auf stark gekrümmten Metallen weiterhin starke Blendung auftritt, sollten Sie auf bewölkte Tage oder Kuppelbeleuchtung umsteigen, um die Quelle vollständig zu streuen.
A: Im Allgemeinen ist es sicher, vorausgesetzt, Sie achten sorgfältig auf die internen thermischen Grenzwerte. Bei kontinuierlichem Betrieb entsteht erhebliche Wärme, die mit der Zeit zu einer Verschlechterung der LEDs führen kann. Die Verwendung spezieller Kühlkörper verlängert ihre Lebensdauer. Alternativ kann der Betrieb des Geräts im übersteuerten Strobe-Modus die thermische Belastung reduzieren und gleichzeitig die Intensität der kurzen Inspektion maximieren.
A: Die meisten Standard-Ringarrays funktionieren effektiv unter 300 mm. Außerhalb dieses physikalischen Bereichs führt das umgekehrte Quadratgesetz dazu, dass die diffuse Beleuchtung schnell nachlässt. Die optische Gleichmäßigkeit nimmt ab und die Umgebungslichtinterferenz nimmt zu. Bei größeren Entfernungen wechseln Integratoren typischerweise zu gerichteten Punktquellen mit hoher Intensität.


