

Please Choose Your Language
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.06.2026 Herkunft: Website


Bei der industriellen Inspektion sind Softwarealgorithmen nur so zuverlässig wie der Bildkontrast, den sie verarbeiten. Wählen Sie für Dimensionsmessung und Kantenerkennung das Richtige aus Die Hintergrundbeleuchtung ist die kritischste Hardwarevariable. Die Angabe einer leistungsschwachen oder falsch dimensionierten Beleuchtungsquelle führt zu Kantenüberstrahlung, inkonsistenten Messungen und hohen Fehlausschleusungsraten. Ingenieure übersehen manchmal, wie wichtig das Hintergrundlichtfeld für die Erzielung einer zuverlässigen Subpixel-Genauigkeit ist. Eine schlechte Beleuchtung verschlechtert die Daten grundlegend, bevor die Software überhaupt mit der Analyse beginnt.
Dieser Leitfaden bietet einen objektiven, technikorientierten Rahmen für die Bewertung, Auswahl und Implementierung dieser wichtigen optischen Komponenten. Sie erfahren, wie Sie Wellenlängen anpassen, die richtige physikalische Geometrie auswählen und häufige Integrationsprobleme in automatisierten Setups vermeiden. Durch die Anwendung dieser Prinzipien können Sie Umgebungsvariablen eliminieren und eine äußerst robuste Inspektionsumgebung aufbauen.
Kontrast geht vor Helligkeit: Eine effektive Silhouettengestaltung beruht auf der Anpassung der Wellenlänge und Gleichmäßigkeit der Hintergrundbeleuchtung an das spezifische Zielmaterial und nicht nur auf der Maximierung der Lumenausbeute.
Die Geometrie bestimmt die Auswahl: Standard-Flachbildschirme eignen sich für die meisten Aufbauten, komplexe mechanische Gehäuse erfordern jedoch häufig eine anpassbare Loch-Hintergrundbeleuchtungsquelle für maschinelles Sehen, um Werkzeuge oder Optiken unterzubringen.
Systemsynergien sind nicht verhandelbar: Eine High-End -Bildverarbeitungsleuchte wird ausfallen, wenn sie nicht richtig mit geeigneten Linsen (z. B. telezentrisch) und Umgebungslichtfilterung kombiniert wird.
Prüfstandstests sind obligatorisch: Theoretische Spezifikationen müssen vor dem vollständigen Einsatz anhand realer Liniengeschwindigkeiten und Belichtungszeiten validiert werden.
Das primäre Geschäftsziel jeder automatisierten Inspektionseinrichtung ist die Reduzierung falsch negativer Ergebnisse bei der Fehlererkennung. Unser Ziel ist es auch, bei Messanwendungen eine Subpixel-Genauigkeit sicherzustellen. Diese beiden Faktoren wirken sich direkt auf den Fabrikdurchsatz und die strenge Einhaltung der Qualität aus. Wenn Sie Ihren Messdaten nicht vertrauen können, leidet die gesamte Automatisierungslinie unter Ineffizienz und ständigen manuellen Eingriffen.
Hintergrundbeleuchtungen erfüllen eine ganz bestimmte Kernfunktion. Sie erzeugen eine kontrastreiche Silhouette, indem sie das Motiv von hinten beleuchten. Durch diese aktive Hintergrundbeleuchtung werden Oberflächendetails auf dem Ziel vollständig unterdrückt. Wir tun dies, um Außenkanten, geometrische Profile und innere Flüssigkeitsniveaus stark hervorzuheben. Durch die Eliminierung störender Oberflächentexturen können die Bildverarbeitungsalgorithmen schneller und mit viel höherer Zuverlässigkeit ausgeführt werden.
Um eine Beleuchtungslösung objektiv zu bewerten, stützen wir uns auf drei strenge Erfolgskennzahlen. Jede ausgewählte Komponente muss in diesen spezifischen Bereichen hervorragende Leistungen erbringen, um eine langfristige Zuverlässigkeit zu gewährleisten.
Hohe optische Gleichmäßigkeit: Das Beleuchtungsfeld muss über die gesamte aktive Fläche gleichmäßig bleiben. Normalerweise benötigen Sie eine Gleichmäßigkeit von mehr als 80 % bis 90 %. Jegliche Hotspots oder dunklen Zonen verleiten die Software dazu, falsche Kantenverläufe zu messen.
Stabiles Wärmemanagement: Leuchtdioden erzeugen lokal Wärme. Gelingt es nicht, diese Wärme abzuleiten, nimmt die Emissionsintensität mit der Zeit ab. Auch bei hoher thermischer Belastung können sich Farbwellenlängen verschieben. Eine stabile Gehäusekühlung verhindert diese Verschlechterungsprobleme.
Ausreichende Ausgabeintensität: Hochgeschwindigkeitsproduktionslinien erfordern unglaublich kurze Belichtungszeiten der Kamera. Mikrosekundenbelichtungen verhindern Bewegungsunschärfe. Ihre Beleuchtungsquelle muss während dieser winzigen Zeitfenster genügend Photonen abgeben, um den Sensor zu sättigen.
Diffuse Beleuchtung streut Photonen gleichmäßig über den aktiven Sichtbereich. Dadurch entsteht ein weicher, gleichmäßiger Hintergrund. Hersteller bauen diffuse Paneele im Allgemeinen mit zwei unterschiedlichen Architekturmethoden: kantenbeleuchtet und direkt beleuchtet. Das Verständnis der mechanischen Unterschiede hilft Ihnen, Ihr spezifisches Maschinenlayout zu optimieren.
Kantenbeleuchtete Panels verfügen über LED-Streifen, die entlang des Innenumfangs des Rahmens angebracht sind. Eine spezielle Lichtleiterplatte leitet die Photonen nach außen zur Kamera. Diese Architektur ermöglicht einen bemerkenswert dünnen Formfaktor. Sie erweisen sich als ideal für beengte Maschinenräume, in denen der Freiraum minimal bleibt. Da die LEDs jedoch am Rand sitzen, bleibt die maximale Intensität geringer als bei anderen Konfigurationen.
Direkt beleuchtete Panels, oft auch Array-Leuchten genannt, platzieren ein dichtes LED-Gitter direkt hinter einem streuenden Material. Dieser Ansatz sorgt für eine deutlich höhere Intensität und langfristige Haltbarkeit. Wir bevorzugen direkt beleuchtete Arrays für Hochgeschwindigkeitsbahnen oder die Prüfung hochdichter, halbundurchsichtiger Teile. Sie erfordern ein dickeres physisches Gehäuse, um die Matrix und die Kühlkörper unterzubringen.
Besonderheit |
Kantenbeleuchtete Architektur |
Direkt beleuchtete Architektur |
|---|---|---|
Formfaktor |
Sehr dünnes Profil, leicht. |
Dickeres Profil, schwereres Gehäuse. |
Gleichmäßigkeit |
Ausgezeichnetes, sehr konsistentes Feld. |
Gut, erfordert aber hochwertige Diffusoren. |
Maximale Intensität |
Mäßig (begrenzt durch den Umfangsraum). |
Sehr hoch (dichte LED-Matrix). |
Bester Anwendungsfall |
Enge mechanische Einschränkungen. |
Hochgeschwindigkeitsstrecken, kurze Belichtungen. |
Kollimierte Einheiten weisen eher parallele Lichtstrahlen als gestreutes, diffuses Licht auf. Optikingenieure entwerfen diese Komponenten mithilfe spezieller Linsen oder Mikrolamellen. Diese Strukturen zwingen jedes Photon dazu, sich auf einem streng parallelen Weg zum Kamerasensor zu bewegen. Diese physikalische Eigenschaft löst ein massives Problem in der präzisen Messtechnik.
Sie sind für die Inspektion stark reflektierender zylindrischer Teile, Gewindebefestigungen oder Klarglasfläschchen unbedingt erforderlich. Wenn Sie diffuses Licht auf einer gekrümmten Metalloberfläche verwenden, werden die Streustrahlen von der Krümmung reflektiert und direkt in die Linse reflektiert. Wir nennen dies den „Wrap-Around“-Effekt. Dadurch wird die Silhouette künstlich erodiert, sodass der Zylinder kleiner aussieht als in der Realität. Kollimierte Strahlen treffen auf die Kurve und blockieren sie vollständig, wodurch eine messerscharfe, maßgetreue Kante entsteht.
Best Practice: Sie müssen kollimierte Einheiten unbedingt mit telezentrischen Objektiven koppeln. Standardmäßige entozentrische Objektive betrachten Motive in einem Winkel, wodurch der Vorteil des parallelen Lichts zunichte gemacht wird. Telezentrische Objektive akzeptieren nur parallele Strahlen und gewährleisten so eine absolut genaue Dimensionsskalierung über das gesamte Sichtfeld.
Standardmäßige rechteckige Platten eignen sich perfekt für die meisten herkömmlichen Förderanlagen. Allerdings führen komplexe Automatisierungsumgebungen häufig zu starren mechanischen Hüllkurven. Es kann vorkommen, dass ein Roboterarm, ein pneumatischer Greifer oder die Kamera selbst genau die Mitte des Beleuchtungsfeldes einnehmen müssen.
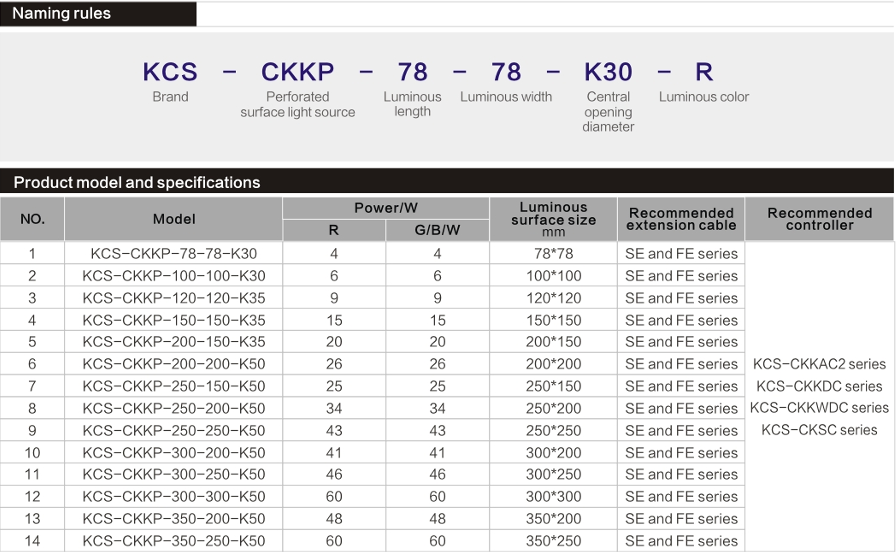
Hier ist a Die anpassbare Loch-Hintergrundbeleuchtungsquelle für maschinelles Sehen ist äußerst wertvoll. Hersteller können aktive Panels mit präzisen Ausschnitten konstruieren. Diese maßgeschneiderten Geometrien ermöglichen den direkten Durchgang Ihrer mechanischen Werkzeuge durch die Lichtebene. Entscheidend ist, dass sie dies erreichen, ohne auf das gleichmäßige Hintergrundbeleuchtungsfeld rund um das Objekt zu verzichten. Sie sorgen für eine perfekte Silhouette und lösen gleichzeitig komplexe Probleme bei der mechanischen Integration.
Die Wahl der richtigen Farbwellenlänge ist ebenso wichtig wie die Wahl des Formfaktors. Weißes Licht ist üblich, aber monochromatisches Licht liefert oft einen weitaus besseren Kontrast. Sie müssen das Zielmaterial analysieren, um eine fundierte Entscheidung treffen zu können.
Infrarotwellenlängen (IR) bieten einzigartige Penetrationseigenschaften. IR erweist sich als ideal zum Durchstechen bestimmter undurchsichtiger Kunststoffe. Dadurch kann das Sichtsystem interne Komponenten oder Flüssigkeitsstände erkennen, die dem bloßen Auge verborgen bleiben. Darüber hinaus ignoriert IR-Licht häufig aufgedruckte Farbstoffe auf Verpackungen. Wenn Sie den Rand einer Flasche messen müssen, ohne dass gedruckte Etiketten die Software verwirren, entfernt IR das gedruckte Rauschen vollständig. Außerdem werden die Auswirkungen der Umgebungsbeleuchtung in der Fabrik erheblich minimiert.
Abhängig von der spezifischen Farbe des Ziels werden rote oder blaue Wellenlängen ausgewählt. Sie verwenden eine Wellenlänge, um Licht entweder zu absorbieren oder zu übertragen. Blaues Licht hat eine kürzere Wellenlänge und streut daher etwas stärker. Es bietet eine hervorragende Auflösung zur Erkennung mikroskopischer Kantenfehler. Überprüfen Sie immer die spektrale Empfindlichkeitskurve Ihres Kamerasensors, um sicherzustellen, dass er gut auf die von Ihnen gewählte Wellenlänge reagiert.
Die richtige physikalische Dimensionierung verhindert eine Datenverzerrung. Der aktive Leuchtbereich muss das vorgesehene Sichtfeld der Kamera vollständig abdecken. Allerdings führt die bloße exakte Abstimmung der Maße zu optischen Problemen.
Faustregel: Der aktive Bereich der Hintergrundbeleuchtung muss deutlich über das Sichtfeld der Kamera hinausragen. Generell empfehlen wir, die aktive Fläche in alle Richtungen um mindestens zwanzig Prozent zu überdimensionieren. Eine Unterdimensionierung führt zu einer sofortigen Kantenverdunkelung. In der Nähe des Randes fällt das Licht ab, wodurch starke Vignetteneffekte entstehen. Wenn der Hintergrund an den Rändern grau wird, verzerren sich die Softwaremessungen schnell, was zu falschem Ausschuss bei einwandfreien Teilen führt.
Wie Sie das Gerät mit Strom versorgen, bestimmt seine Lebensdauer und maximale Intensität. Ingenieure bewerten zwei Hauptmodi: Dauerstrichbetrieb (CW) im Vergleich zu Stroboskopbetrieb. Bei der kontinuierlichen Welle bleibt das Panel einfach auf einem konstanten Leistungsniveau eingeschaltet. Dies funktioniert gut für sich langsam bewegende Indexierungstabellen.
Die Hochgeschwindigkeitsfertigung erfordert einen anderen Ansatz. Strobing synchronisiert den Beleuchtungsimpuls mit dem Mikrosekunden-Belichtungsfenster der Kamera. Mit einem erweiterten Controller können Sie eine erzwingen Industrielle Bildverarbeitungs-LED-Hintergrundbeleuchtungsquelle zum Übersteuern. Durch Übersteuerung wird für einen winzigen Bruchteil einer Sekunde das Drei- bis Fünffache des Nennstroms durch die LEDs geleitet. Dies erzeugt einen unglaublich intensiven Photonenstoß, der die Bewegung auf Hochgeschwindigkeitsbahnen perfekt einfriert. Da der Impuls so kurz ist, kommt es zu keiner Überhitzung der LEDs, wodurch die Lebensdauer des Geräts erheblich geschont wird.
Eine Übersättigung des Kamerasensors führt zu einem frustrierenden Phänomen, das als „Edge Blooming“ bekannt ist. Wenn ein Hintergrundpanel viel zu hell ist, füllen sich die einzelnen Pixelvertiefungen auf dem CMOS-Sensor mit Photoelektronen. Die überschüssige Ladung schwappt in benachbarte abgedunkelte Pixel über.
Dieser physische Pixel-Spillover zerstreut die scharfen Kanten des Ziels. Aus einer klaren Grenze wird ein weicher, unscharfer Farbverlauf. Infolgedessen berechnet die Kantenerkennungssoftware die Grenzlinie falsch. Dadurch werden die gemessenen Abmessungen des Teils effektiv reduziert. Beginnen Sie die Integration immer mit niedrigeren Intensitätsstufen. Erhöhen Sie die Leistung langsam, bis Sie einen optimalen Graustufenschwellenwert erreichen, ohne dass es zu einer Pixelsättigung kommt.
Mechanikdesignteams geben Materialhandhabungshardware häufig Vorrang vor optischen Komponenten. Starre mechanische Hüllen stehen häufig im Widerspruch zu den thermischen Gehäuseanforderungen Ihrer ausgewählten Beleuchtung. Direkt beleuchtete Hochleistungs-Arrays erzeugen erhebliche Wärme.
Häufiger Fehler: Ein hochintensives Panel wird ohne Luftzirkulation in einer versiegelten Metallhalterung eingeklemmt. Durch den Wärmestau werden die LED-Chips schnell beschädigt, was zu einem Rückgang der Intensität und einer Farbverschiebung führt. Der Platz für die Wärmeableitung muss aktiv in die frühe CAD-Konstruktion einbezogen werden. Nutzen Sie Aluminium-Strangpresshalterungen als leitfähige Kühlkörper.
In Fabrikumgebungen herrschen chaotische Lichtverhältnisse. Oberlichter ändern ihre Intensität je nach Wolkendecke. Gabelstapler fahren mit hellem Scheinwerferlicht an der Prüfstelle vorbei. Benachbarte Schweißzellen erzeugen intensive Blitze. Sich ausschließlich auf die Intensität Ihres Panels zu verlassen, um diese Umgebungsgeräusche zu übertönen, ist eine riskante Strategie.
Der Einsatz optischer Bandpassfilter ist eine erforderliche Abwehrmaßnahme. Sie passen den Filter genau an die Emissionswellenlänge des Panels an. Wenn Sie eine 660-nm-Rotlichtquelle verwenden, installieren Sie einen 660-nm-Bandpassfilter am Kameraobjektiv. Der Filter blockiert physisch die chaotische Fabrikbeleuchtung, sodass nur Ihre streng kontrollierte Hintergrundbeleuchtung den Sensor erreichen kann. Dies garantiert einen gleichbleibenden Kontrast über alle Werksschichten hinweg.
Auswahl des Optimalen Bildverarbeitungslicht erfordert eine strukturierte, logische Vorgehensweise. Schätzungen allein auf der Grundlage von Datenblättern führen zu kostspieligen Neukonstruktionen. Befolgen Sie diesen spezifischen sequentiellen Rahmen, um eine zuverlässige Systemsynergie sicherzustellen.
Definieren Sie die optischen Anforderungen: Legen Sie das erforderliche Sichtfeld und die erforderliche optische Auflösung fest. Analysieren Sie die Zielgeometrie genau. Wenn das Teil die Mittelachse blockiert, ermittelt diese Analyse, ob grundsätzlich ein Standard-Flachbildschirm oder eine benutzerdefinierte Lochgeometrie erforderlich ist.
Berechnen Sie die Intensitätsanforderungen: Basieren Sie Ihre Intensitätsanforderungen auf der physikalischen Physik der Produktionslinie. Bestimmen Sie die maximale Liniengeschwindigkeit. Berechnen Sie die erforderliche Schärfentiefe, die die Einstellung Ihrer Objektivblende bestimmt. Eine kleinere Blende erfordert mehr Licht. Diese Variablen bestimmen die resultierende maximale Belichtungszeit. Kurzbelichtungen erfordern eine enorme Beleuchtungsintensität.
Bestimmen Sie die Beleuchtungstechnik: Entscheiden Sie sorgfältig zwischen einem diffusen Aufbau oder einem kollimierten Aufbau. Wenn es sich bei der Aufgabe um eine allgemeine Anwesenheits-/Abwesenheitserkennung oder um die Messung flacher, undurchsichtiger Objekte handelt, ist die diffuse Messung vollkommen in Ordnung. Wenn es sich bei der Aufgabe um Präzisionsmesstechnik auf gekrümmten, mit Gewinde versehenen oder reflektierenden Oberflächen handelt, müssen Sie kollimierte Optiken angeben.
Fordern Sie Validierungseinheiten an: Beschaffen Sie niemals Flottenmengen ausschließlich auf Basis theoretischer Datenblätter. Spezifikationen sehen auf dem Papier perfekt aus, interagieren jedoch oft unvorhersehbar mit realen Zielmaterialien. Fordern Sie Mustergeräte beim Hersteller an. Führen Sie gründliche Prüfstandstests unter den exakten Umgebungsbedingungen durch, passen Sie die Zielliniengeschwindigkeiten an und filtern Sie Umgebungsstörungen heraus.
Beleuchtung ist in der Automatisierung nie nur ein peripheres Accessoire; Es bleibt die grundlegende Datenquelle für jeden Vision-Algorithmus. Wenn Sie einem High-End-Prozessor einen schlechten Kontrast zuführen, erhalten Sie dennoch inkonsistente Ergebnisse. Die richtige Beleuchtungsstrategie entfernt Variablen aktiv aus Ihrer Inspektionsumgebung, anstatt sie hinzuzufügen. Es erstellt eine stabile, wiederholbare Basislinie für jede Messung.
Ihr nächster Schritt sollte die Prüfung Ihrer aktuellen Prozesse sein. Überprüfen Sie die Protokolle Ihres Systems zur falschen Zurückweisung, um Muster im Zusammenhang mit Kontrastfehlern oder Kantenerkennungsfehlern zu identifizieren. Kartieren Sie die physischen Einschränkungen Ihrer Stationen. Wenden Sie sich abschließend direkt an einen Beleuchtungsspezialisten, um bestimmte Wellenlängen zu testen, kundenspezifische Formfaktoren zu bewerten und Prüfstandsversuche mit Ihren genauen Produktionsteilen durchzuführen.
A: Verwenden Sie kollimierte Lichter für präzise Dimensionsmessungen von zylindrischen, gebogenen oder dicken transparenten Teilen. In diesen Szenarien würde sich normales diffuses Licht an den Rändern verbiegen und die wahre Grenze verwischen. Kollimierte parallele Strahlen eliminieren diesen Rundumeffekt vollständig und sorgen für gestochen scharfe, subpixelgenaue Silhouetten.
A: Verwenden Sie Stroboskop statt Dauerbetrieb. Das Pulsieren des Lichts nur dann, wenn die Kamera belichtet wird, verhindert einen Hitzestau. Stellen Sie außerdem sicher, dass das Montagegehäuse über eine leitfähige Wärmeableitung verfügt, und vermeiden Sie versiegelte Gehäuse, die Wärmeenergie einfangen.
A: Ja, IR dringt sehr effektiv in gedruckte Farben oder bestimmte undurchsichtige Kunststoffe ein. Dadurch kann das Bildverarbeitungssystem interne Merkmale oder Flüssigkeitsstände klar erkennen und dabei Druckgeräusche auf Oberflächenebene und Störungen der Umgebungsbeleuchtung der Fabrik vollständig ignorieren.


